バイクや車のカスタム、アウトドアギアの補修などで「どうしてもアルミ材を接合したい」と考えるDIY愛好家が後を絶ちません。しかし、鉄に比べて圧倒的に難易度が高いとされるアルミ溶接は、ガレージ作業における最大の難所として知られています。「家庭用の電源では無理」「火花ばかり散って溶け落ちてしまう」といった挫折の声も少なくありません。
果たして一般的なガレージ環境でアルミ溶接のDIYは実現可能なのか。本稿では、失敗が頻発する物理的メカニズムを解剖するとともに、家庭用100V溶接機の現実的な運用ラインや、溶接機を使わないアルミロウ付けによる補修テクニックまで、2026年時点の実用ノウハウを余すところなく検証します。
【難易度の真実】アルミ溶接DIYは本当に可能なのか?鉄との決定的な違い
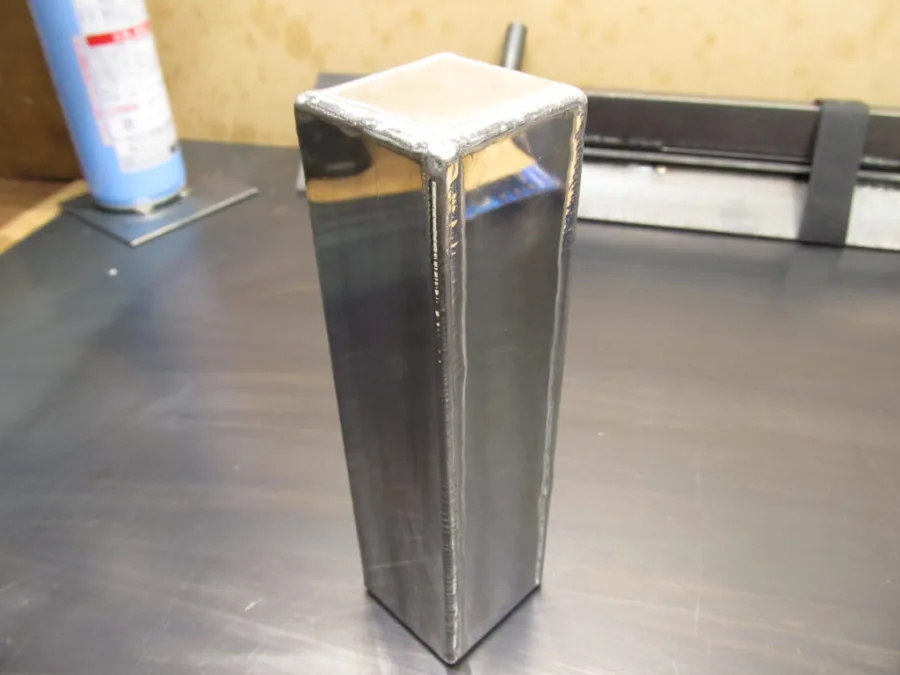
DIYにおいてアルミ溶接のハードルが極端に高い理由は、金属としての物理特性が鉄と根本的に異なる点にあります。鉄の融点が約1,538度であるのに対し、アルミニウムの融点は約660度と半分以下です。一見すると低い温度で溶けるため簡単そうに思えますが、ここに大きな罠が存在します。
アルミニウムは空気中の酸素と瞬時に反応し、表面に強固な「酸化皮膜(アルミナ)」を形成します。この酸化皮膜の融点はなんと約2,000度以上に達します。つまり、内側の母材(660度)よりも表面の皮膜(2,000度)の方が圧倒的に溶けにくいため、母材内部がドロドロに溶けているにもかかわらず表面が破れず、ある瞬間突然全体がボタッと床へ溶け落ちる現象が起きます。
加えて、アルミは鉄の約3倍という極めて高い熱伝導率を持っています。アークを当てた局所だけでなく、部材全体へ瞬時に熱が逃げてしまうため、母材が十分に温まるまでに大量の熱量を注ぎ込む必要があります。この「皮膜の融点差」と「熱の逃げやすさ」こそが、多くの挑戦者を阻む物理の壁です。
【失敗する理由と対策】なぜダマになる?母材が溶け落ちる原因を解剖
アルミ溶接初心者がつまずく典型例として、「溶接棒がダマになって母材に乗らない」「穴が空いてしまう」「ビードが真っ黒に変色して強度がゼロになる」という3大トラブルが挙げられます。
溶接棒が母材と馴染まず玉状に弾かれてしまう原因は、徹底的な酸化皮膜除去を怠っているケースが大半です。作業直前にステンレスブラシや専用の研磨ディスクで表面を削り取らなければ、どれだけ高出力でアークを飛ばしても健全な溶融池(プール)は形成されません。作業直前に脱脂(アセトンやパーツクリーナーでの清掃)を行い、皮膜を削り取ることが第一の鉄則です。
また、母材の溶け落ちを防ぐ鍵は「熱管理」にあります。熱伝導率が高いアルミは、溶接開始直後は熱が足りず、溶接が進んで母材全体が温まると急激に過熱状態へと変化します。熟練者は溶接速度を徐々に上げたり、母材をあらかじめトーチバーナー炙りで100〜150度程度まで予熱しておくことで、熱ショックを緩和し均一な溶け込みを作り出しています。
【100V溶接機の限界と突破口】ノンガス半自動 vs 交流TIG溶接の現実
家庭用ガレージで最も普及している家庭用100V溶接機でアルミがどこまで扱えるのか、方式別の現実的なスペック比較が大切です。
最初に、市販されている100Vのノンガス半自動溶接機にアルミ用フラックスワイヤーを装填する手法ですが、結論から言えば実用レベルでの接合は極めて限定的です。スパッタが激しく飛び散り、薄板では即座に穴が空き、厚板では溶け込み不足になります。見た目を問わない緊急の仮止め程度なら可能ですが、強度や美観を求めるパーツ製作には推奨されません。
本格的にアルミを溶接する場合、シールドガスとしてアルゴンガス(100%)を使用し、なおかつ酸化皮膜を電気的に破壊する「クリーニング作用」を持つ交流TIG溶接が世界的な標準です。直流専用のTIG溶接機ではアルミは溶接できません。近年は100V/200V兼用で交流出力が可能な小型デジタルインバーターTIG溶接機が普及しており、100V電源でも板厚1.5〜2.0mm程度までなら安定したアークを維持できるようになっています。
【溶接機なしの裏ワザ】アルミロウ付けとトーチバーナー炙りで十分な強度を出す
「高価なTIG溶接機や高圧ガスボンベを揃える予算はないが、アルミパーツを接合したい」というDIYユーザーにとって、最も現実的かつ強力な選択肢となるのがアルミロウ付けです。
ロウ付けは、母材を溶かさずに母材よりも融点の低い「ロウ材(アルミ用溶接棒/フラックス入りロウ材)」を溶かして毛細管現象で隙間に流し込む接合技術です。市販のカセットガスや高火力トーチバーナーを使い、接合部を400〜450度前後に加熱してロウ材を擦り付けるだけで、驚くほど強固に結合します。
適切に施工されたロウ付け部の引張強度は母材と同等近くに達し、オイルパンのクラック補修、ステーの増設、インタークーラー配管の小加工など、DIY用途の8割以上をカバーできる実力を持っています。溶接機のような高圧電気の契約や遮光マスクも不要なため、初心者が最初に取り組むべき最有力の手法と言えます。
【2026年最新情報】アルミ溶接初心者に最適なDIYおすすめ溶接機と道具選び
2026年最新情報を踏まえると、DIY向け溶接機器のデジタル進化は目覚ましく、初心者でも扱いやすい高機能エントリーモデルが揃っています。これからアルミ溶接に本格参入する読者が選ぶべき機材を整理しました。
DIYおすすめ溶接機の筆頭は、PFC(力率改善回路)を搭載した「100V/200V兼用 交流/直流インバーターTIG溶接機」です。家庭用コンセント(15A〜20A)の限られた電力でも安定したアークスタートが可能になり、クリーニング幅(ACバランス)やパルス周波数を細かくデジタル制御できるモデルがアンダー10万円台で入手可能になりました。
機材選びと合わせて必須となるのが周辺アイテムです。アルミ専用のアルミ用溶接棒(A4043やA5356など母材材質に合わせた選定)、タングステン電極(純タングステンまたはセリウム入り)、そして母材の黒ずみを防ぐための高純度アルゴンガスボンベ(レンタルまたは買い取り)を揃えることで、プロ並みのビード形成環境が整います。
【アルミ溶接DIY】に関するよくある質問(FAQ)
Q1:家庭用100Vのコンセントのままでアルミ溶接はできますか?ブレーカーは落ちませんか?
A1:100V電源でも板厚1.0〜2.0mm程度の薄板であれば溶接可能です。ただし、アルミ溶接はアークスタート時に高い電流を必要とするため、一般家庭の15Aブレーカーでは連続作業時に落ちるリスクがあります。エアコン用の専用回路(20A)から電源を取るか、昇圧トランスを使用し、可能であればガレージに単相200Vを引き込むのが理想的です。
Q2:DIYで車のマフラーやバイクのフレームをアルミ溶接しても強度は大丈夫ですか?
A2:構造部品や重要保安部品(フレーム、足回り)のアルミ溶接DIYは非常に危険です。アルミは溶接熱によって「熱影響部」の強度が大幅に低下(焼きなまし状態)するため、溶接後に適切な熱処理を行わないと振動で疲労破断を起こす恐れがあります。DIYの範囲は、ステー作成や外装パネル、パイピング等の非構造部材にとどめるのが賢明です。
Q3:アルミロウ付けを行う際、フラックスは絶対に必要ですか?
A3:必須です。アルミ表面の強固な酸化皮膜を化学的に除去しなければ、ロウ材が母材に密着せず玉状になって転がり落ちてしまいます。初心者には、ロウ棒の中心部にフラックスが封入されている「フラックス入りアルミロウ棒」が扱いやすく、失敗が少ないため強く推奨されます。
アルミ溶接DIYは、鉄の溶接に比べて物理的な制約が多く、一見すると敷居が高く感じられます。しかし、失敗する根本的な原因が「酸化皮膜」と「急激な熱移動」にあることを正しく理解し、ワイヤーブラシによる下地研磨やバーナーでの適切な予熱を行えば、ガレージ作業でも十分に見栄えの良い確実な接合が可能です。
まずは低コストなアルミロウ付けから金属の加熱感覚を掴み、ステップアップとして交流TIG溶接機を導入するのが最も無駄のないアプローチです。進化する最新機材と確かなノウハウを武器に、ぜひ理想のガレージDIYを切り拓いてみてください。